

Moldes para inyección de plástico: hidráulico vs. neumático
Última actualización: octubre de 2026 · Guía técnica de Chongqing Fychis Machinery
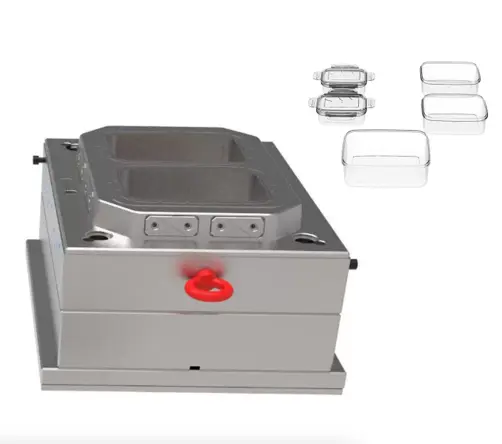
La diferencia entre los moldes para inyección de plástico hidráulicos y los neumáticos no está en la cavidad del molde, sino en el sistema de potencia que acciona el cierre, la expulsión y la extracción de núcleo. Los hidráulicos trabajan con presión de aceite y dominan la producción de alto volumen; los neumáticos usan aire comprimido y se reservan para piezas micro, lotes pequeños y procesos que exigen limpieza extrema.
En esta guía comparamos ambos tipos desde cuatro ángulos —definición, estructura, escenarios de uso y piezas típicas— y añadimos los criterios que realmente pesan en la decisión de compra: materiales y aceros, dimensiones, costo y mantenimiento.
Resumen rápido
- Molde hidráulico: fuerza de cierre alta, vida útil de 500,000 a más de 1,000,000 de ciclos, piezas de pocos gramos hasta decenas de kilos.
- Molde neumático: fuerza baja, vida útil menor a 100,000 ciclos, piezas de miligramos a decenas de gramos, expulsión sin marcas.
- Decisión práctica: si el volumen es alto o la pieza es grande, hidráulico; si el lote es bajo, la pieza es micro o el taller debe mantenerse limpio, neumático o hidroneumático.
● 1. Moldes para inyección de plástico: qué son y de qué están hechos
Un molde para inyección de plástico es una herramienta de acero o aluminio con una cavidad mecanizada en la que el polímero fundido se enfría y toma la forma final. Se compone de dos mitades —cavidad y núcleo—, un sistema de alimentación, un circuito de enfriamiento y un mecanismo de expulsión.
Partes principales de un molde para inyección de plástico
Todo molde, sea hidráulico o neumático, comparte la misma arquitectura básica:
- Porta moldes y placas base: la estructura que fija el molde al plato de la máquina de inyección.
- Placas de apoyo: soportan la presión interna y evitan la flexión de la cavidad.
- Cavidad y núcleo, con insertos intercambiables en las zonas de mayor desgaste.
- Sistema de alimentación: bebedero, canales de distribución y, en su caso, colada caliente.
- Sistema de enfriamiento: venas de agua o canales conformados que controlan el ciclo.
- Sistema de expulsión: placa expulsora, botadores, barra de empuje o cilindros.
- Guías, columnas y mecanismos de extracción lateral: deslizadores y guías inclinadas para piezas con roscas, ventanas o contrasalidas.
- Venteo: ranuras que permiten evacuar el aire y evitar quemaduras en la pieza.
Moldes hidráulicos: definición y funcionamiento
Los moldes hidráulicos son los que operan en una prensa hidráulica para moldes de inyección de plástico. El cierre, la expulsión y la extracción de núcleo se accionan con presión de aceite suministrada por una bomba. Es el sistema predominante en el mercado por su fuerza de cierre, su repetibilidad y su versatilidad con distintos materiales.
Moldes neumáticos: definición y funcionamiento
Los moldes neumáticos trabajan en máquinas de inyección neumáticas o hidroneumáticas, con aire comprimido como fuente de energía. Suelen ser equipos de sobremesa, compactos, pensados para piezas micro o de precisión. Muchos moldes convencionales incorporan además mecanismos auxiliares de expulsión o extracción de núcleo accionados por aire comprimido.
La diferencia entre ambos se concentra en tres puntos de contacto: la interfaz con la máquina de inyección, el diseño del sistema de enfriamiento y el sistema de expulsión.
● 2. Tipos de moldes para inyección de plástico
Los tipos de moldes para inyección de plástico se clasifican por cuatro criterios: fuente de potencia (hidráulico, neumático, hidroneumático), material (acero, aluminio, resina), número de cavidades (una o múltiples) y sistema de colada (canal frío o colada caliente). Cada combinación responde a un volumen y a un nivel de exigencia distintos.
Por material: moldes de aluminio, acero y resina
Los moldes de aluminio se mecanizan rápido y cuestan menos, por lo que son la opción habitual en prototipos, validación de diseño y series cortas. Los moldes de acero resisten millones de ciclos y se usan cuando el programa de producción justifica la inversión. Los moldes de resina y los impresos en 3D cumplen una función puente: probar geometría y flujo antes de comprometer un molde metálico.
Por sistema de colada: canal frío y colada caliente
El molde de canal frío genera mazarota que se recicla; es sencillo, económico y adecuado para piezas técnicas. El molde de colada caliente mantiene el plástico fundido hasta la entrada de la cavidad, reduce desperdicio y mejora el acabado, a cambio de un mantenimiento más especializado.
Por tamaño: moldes pequeños y de gran formato
Los moldes pequeños y los moldes chicos para inyección se emplean en piezas de precisión, consumibles y electrónica. Los moldes de gran formato se destinan a carcasas, paneles y componentes automotrices, y exigen máquinas con fuerza de cierre de cientos o miles de toneladas.
Por proceso: no confundir inyección con zamak o cera perdida
Los moldes de zamak para inyección y los moldes de plástico para cera perdida pertenecen a procesos distintos: el primero inyecta aleación metálica fundida —de ahí los moldes fundidos en zamak— y el segundo produce modelos que se consumen en el vaciado. Un molde de inyección de plástico no es intercambiable con ellos, y comparar precios entre ambos lleva a decisiones equivocadas.
● 3. Diferencia entre moldes hidráulicos y neumáticos: comparación técnica
En términos de ingeniería, el molde hidráulico está diseñado para transmitir grandes fuerzas con ciclos repetibles, mientras que el neumático prioriza ligereza, limpieza y bajo costo de instalación. Esta diferencia de origen se traduce en todo el resto del diseño.
| Criterio | Molde hidráulico | Molde neumático |
|---|---|---|
| Fuente de potencia | Aceite a presión, bomba hidráulica | Aire comprimido, compresor |
| Fuerza de cierre | Alta, de decenas a miles de toneladas | Baja, de pocas a decenas de toneladas |
| Fuerza de expulsión | Alta, por barra de empuje y placa expulsora | Baja, por cilindro o soplado |
| Extracción de núcleo | Cilindro hidráulico, gran fuerza y recorrido largo | Cilindro neumático, fuerza y recorrido cortos |
| Interfaz con la máquina | Orificios para barra de empuje y circuito hidráulico | Conexión de aire comprimido |
| Enfriamiento | Diseño complejo, canales de alta eficiencia | Diseño sencillo, molde pequeño y pared delgada |
| Material típico | Acero para moldes (P20, H13, S136, 1.2343) | Aluminio o acero preendurecido |
| Vida útil | 500,000 a más de 1,000,000 de ciclos | Menos de 100,000 ciclos |
| Precisión alcanzable | ±0.01 mm | ±0.02 a ±0.05 mm |
| Costo de equipo y energía | Alto | Bajo |
Potencia y fuerza de cierre
El molde hidráulico utiliza aceite hidráulico como fuente de energía: una bomba envía aceite a alta presión y acciona el cierre, la expulsión y la extracción del núcleo. El sistema de cierre puede ser de presión directa o de rodilla articulada, y su fuerza sostiene la presión de inyección sin abrir la cavidad. En el molde neumático el cierre es hidroneumático o neumático de tamaño reducido, con fuerza menor, suficiente para piezas de pared delgada y baja presión de inyección.
Interfaz con la máquina de inyección
Aquí la diferencia es muy visible. El molde hidráulico necesita conectarse al sistema de la máquina: orificios para la barra de empuje que mueve la placa expulsora y, cuando hay deslizadores o levantadores, conexiones para el circuito de extracción de núcleo. El molde neumático solo requiere una toma de aire comprimido para los cilindros de expulsión o de núcleo, por lo que su interfaz es mucho más sencilla y su instalación más rápida.
Sistema de enfriamiento
El sistema de enfriamiento de moldes para inyección de plástico es más crítico en el molde hidráulico, porque se usa en producción de gran volumen, con cavidades complejas y ciclos exigentes: se requiere un diseño preciso de las venas de enfriamiento, con rutas de agua optimizadas para disipar el calor, acortar el ciclo y mantener la consistencia dimensional de la pieza.
En el molde neumático la pieza es pequeña, el molde tiene paredes delgadas y la acumulación de calor es menor. El circuito se resuelve con pocos canales y, por lo general, no necesita refrigeración compleja para cumplir el ritmo de producción.
Sistema de expulsión y botadores
El molde hidráulico emplea expulsores hidráulicos: la barra de empuje de la máquina impulsa la placa expulsora y esta mueve los botadores para moldes de inyección de plástico que desmoldan la pieza. La fuerza es alta, adecuada para piezas medianas y grandes o con cavidades profundas.
El molde neumático recurre a la expulsión neumática o al soplado. En la primera, cilindros pequeños accionan los botadores; en la segunda, el aire comprimido desmolda la pieza desde el interior sin que ningún elemento toque la superficie. El resultado es una expulsión sin marcas, idónea para piezas pequeñas de alta precisión y requisitos estrictos de apariencia.
Características y limitantes de cada tipo
Las características del molde hidráulico son cierre estable, expulsión potente y capacidad para piezas de pared gruesa con mecanismos laterales complejos. Su limitante es el costo: equipo más caro, mayor consumo energético y un sistema de aceite que exige disciplina de mantenimiento.
Las características del molde neumático son instalación simple, expulsión sin marcas, bajo consumo y compatibilidad con salas blancas. Sus limitantes son la fuerza de cierre baja, la vida útil corta y la poca tolerancia a polímeros abrasivos o a piezas de pared gruesa.
Vida útil y materiales del molde
El molde hidráulico se fabrica normalmente en acero para moldes —P20, H13, S136 o 1.2343— y sostiene producciones de gran volumen. El neumático se resuelve en aluminio o acero preendurecido, porque la exigencia de vida útil es menor y el objetivo es reducir costo y tiempo de fabricación.
● 4. Materiales y aceros para moldes de inyección de plástico
La selección del material define la vida útil, el acabado y el costo del molde. Los materiales para moldes de inyección de plástico se eligen combinando tres variables: número de piezas a producir, agresividad del polímero y exigencia dimensional de la pieza.
Aceros recomendados y para qué sirve cada uno
- Acero P20 (1.2311): preendurecido, fácil de mecanizar, ideal para moldes de producción media y piezas de uso general.
- Acero 1.2343: resistente al revenido y a la fatiga térmica, recomendado en cavidades grandes y polímeros con carga.
- Acero H13 (1.2344): alta resistencia al desgaste y a la temperatura, habitual en colada caliente y materiales abrasivos.
- Acero S136 (1.2083): inoxidable, para piezas ópticas, médicas y polímeros corrosivos como el PVC.
- Aceros para fabricar moldes de inyección de plástico con tratamiento térmico posterior: cuando se busca dureza superficial alta en insertos y correderas.
Elegir aceros para la fabricación de moldes de inyección de plástico sin considerar el polímero es el error más costoso en un proyecto: un acero blando en un material con fibra de vidrio se desgasta en meses, y un acero sobredimensionado en una serie corta eleva el precio sin retorno. Los metales para moldes de inyección de plástico se eligen por par de materiales: acero duro con polímero abrasivo, acero inoxidable con polímero corrosivo, aluminio con serie corta.
Aluminio para moldes: cuándo conviene
El aluminio para moldes de inyección de plástico se justifica en prototipos, lotes de validación y series cortas. Se mecaniza hasta tres veces más rápido que el acero, disipa bien el calor y permite corregir geometría con bajo costo. Su límite es la resistencia al desgaste: no compite con un molde de acero en producción continua.
Tratamientos térmicos, venteo y recubrimientos
Los tratamientos térmicos aplicados en los moldes para inyección de plástico —temple, revenido, nitruración— aumentan la dureza superficial y prolongan la vida del molde. El venteo bien calculado evita quemaduras y rechazos: las tablas de venteo para moldes de inyección de plástico indican la profundidad de ranura recomendada según el polímero y el volumen de gas. Los recubrimientos para moldes de inyección de plástico, como el teflón duro o el cromo, reducen fricción y mejoran el desmoldeo en polímeros pegajosos.
● 5. Dimensiones, tamaños y porta moldes
Las dimensiones del molde deben caber en la máquina disponible y soportar la presión de inyección sin deformarse. Definir bien este punto evita rediseños y costos ocultos.
Cómo definir dimensiones y tamaños
Para fijar las dimensiones y tamaños de moldes para inyección de plástico se parte de tres datos: el plato de la máquina (distancia entre columnas, altura mínima y máxima), la fuerza de cierre requerida según el área proyectada de la pieza, y el número de cavidades. A partir de ahí se calculan placas, espesores y recorrido de apertura.
Porta moldes, placas de apoyo e insertos
El porta moldes para inyección de plástico es el soporte normalizado que une el molde con la máquina y permite intercambiarlo sin rehacer la base. Las placas de apoyo para moldes de inyección de plástico rigidizan el conjunto, y los insertos para moldes de inyección de plástico —incluidos los insertos prismáticos— permiten reemplazar solo la zona dañada en lugar de todo el bloque.
Trabajar con porta moldes bajo normas conocidas (DME, Hasco o Meusburger) simplifica el mantenimiento y las refacciones. Las normas para moldes de inyección de plástico en PDF que publican estos fabricantes son la referencia habitual para dimensionar placas, botadores y tapones métricos.
● 6. ¿Cuánto cuesta un molde para inyección de plástico?
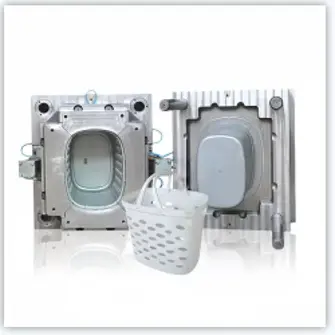
No existe un precio único: el costo de moldes para inyección de plástico depende del tamaño de la pieza, el número de cavidades, el acero elegido, la complejidad de los mecanismos y la precisión requerida. Dos moldes para la misma pieza pueden diferir hasta en 60% según estas variables.
Factores que mueven el precio
- Número de cavidades: cada cavidad adicional multiplica el mecanizado.
- Acero y tratamientos: un molde en S136 con nitruración cuesta más que uno en P20.
- Mecanismos: deslizadores, guías inclinadas, roscas y colada caliente elevan la complejidad.
- Acabado: una superficie espejo exige pulido manual y más horas.
- Plazo: la entrega urgente encarece la fabricación.
Los moldes baratos para inyección de plástico existen, pero conviene leer la letra pequeña: aceros sin certificado, placas sin tratamiento y mecanizado sin control dimensional suelen traducirse en paros de línea al año siguiente. Pedir el precio de moldes para inyección de plástico con especificación técnica cerrada es la única forma de comparar cotizaciones equivalentes.
Cómo cotizar sin sorpresas
Una cotización confiable incluye plano de molde, lista de aceros, número de cavidades, sistema de colada, pruebas de muestreo y alcance del mantenimiento. Si el proveedor solo entrega una cifra sin desglose, el riesgo de sobrecosto se traslada al comprador. Un software para cotizar moldes de inyección de plástico ayuda a comparar escenarios de cavidades y aceros, pero no sustituye la revisión técnica del diseño.
El costo también cambia con el polímero: un molde para policarbonato requiere aceros con mejor conductividad térmica y un enfriamiento más cuidadoso que un molde para polipropileno, y eso se refleja en el precio final.
● 7. Mantenimiento preventivo de moldes de inyección de plástico
El mantenimiento preventivo para moldes de inyección de plástico es la variable que más impacta la vida útil y la menos presupuestada. Un molde bien atendido puede duplicar sus ciclos; uno descuidado falla en el peor momento del programa de producción.
Rutina diaria y por ciclo
Antes de arrancar: limpieza de cavidad, revisión de venteos, lubricación de guías y correderas, y verificación de mangueras de agua. Durante la producción: control de temperatura, inspección de rebaba y registro de ciclos. Al desmontar: protección anticorrosiva y almacenamiento en posición cerrada.
La grasa para moldes de inyección de plástico debe ser compatible con el polímero y con la temperatura de trabajo; una grasa inadecuada contamina la pieza o se carboniza en las guías.
Programa de mantenimiento y refacciones
Un programa de mantenimiento para moldes de inyección de plástico se organiza por horas de operación: inspección visual y lubricación cada turno, revisión dimensional cada 50,000 ciclos, y overhaul completo según el plan del fabricante. Conviene mantener existencias de botadores, resortes, sellos y tapones métricos para moldes de inyección de plástico, porque son las refacciones que detienen una línea con más frecuencia.
Accesorios, insumos y periféricos que no deben faltar
Los accesorios para moldes de inyección de plástico —resortes, columnas guía, casquillos, racores y mangueras— determinan el tiempo de respuesta ante una falla. Los insumos para moldes de inyección de plástico, como grasa, limpiadores de cavidad y protectores anticorrosivos, alargan la vida del acero.
En el lado de la máquina, los periféricos para moldes de inyección de plástico (termorreguladores, chillers, secadores y robots de extracción) condicionan el ciclo tanto como el molde. Si el enfriamiento no llega a temperatura, ningún diseño de venas compensa la pérdida de productividad.
● 8. ¿Cómo se hacen los moldes? Diseño y fabricación paso a paso
La fabricación de moldes para inyección de plástico es un proceso de precisión que va del análisis del flujo a la validación en máquina. Cada etapa corrige errores que, más adelante, costarían diez veces más.
Etapas del diseño
El diseño de moldes para inyección de plástico comienza con el análisis de la pieza: ángulos de salida, espesores, líneas de unión y punto de inyección. Después se define la línea de partición, el sistema de alimentación, el circuito de enfriamiento y el mecanismo de expulsión. El modelado 3D y la simulación de flujo permiten anticipar rechazos antes de cortar acero.
Proceso de fabricación
La construcción de moldes para inyección de plástico combina mecanizado CNC, electroerosión, rectificado y ajuste manual; la elaboración de moldes para inyección de plástico termina siempre en una prueba real de molde, no en el plano.
- Análisis de la pieza y propuesta de diseño.
- Modelado 3D y simulación de llenado.
- Compra y preparación de aceros.
- Mecanizado CNC de placas, cavidades y núcleos.
- Electroerosión y rectificado fino.
- Ajuste, pulido y armado.
- Prueba de molde y muestreo de piezas.
- Correcciones y entrega con documentación.
El diagrama de proceso de moldes para inyección de plástico que entregamos al cliente resume estas ocho etapas, los planos de cada placa y la lista de aceros. Se complementa con un manual de instrucciones para moldes de inyección de plástico —instalación, ajuste, arranque y paro— y con el manual de enmanguerados, donde se indica qué circuito de agua corresponde a cada zona del molde. Si quiere ver el detalle del proceso, consulte cómo se hacen los moldes para inyección de plástico.
● 9. Aplicaciones: piezas típicas de cada tipo de molde
La elección entre hidráulico y neumático se aclara al revisar qué piezas se fabrican con cada uno. Los ejemplos de piezas para moldes de inyección de plástico que siguen provienen de proyectos reales de producción.
Piezas producidas con moldes hidráulicos
- Automotriz: parachoques, tableros de instrumentos, paneles de puertas, carcasas de faros, colectores de admisión, sustratos de autos, clavijas y birlos de fijación. Ver moldes de inyección de plástico automotriz.
- Electrónica: carcasas de televisores, cubiertas traseras de monitores y carcasas de enrutadores.
- Médico: cuerpos de jeringas, equipos de infusión y carcasas de monitores médicos.
- Bienes de consumo: vasos y copas de plástico, cajas de almacenamiento, cubos de basura, perchas, cucharas y tacones.
- Embalaje: vasos de yogur, tapas de botellas, cubos de pintura, tapas de garrafón y envases de comida rápida de pared delgada.
- Precisión: engranajes, jaulas de rodamientos y guías.
- Aplicaciones especiales: piezas bicolor, piezas moldeadas con asistencia de gas, carcasas de baterías y fibra de rattán sintético.
Piezas producidas con moldes neumáticos
- Automotriz: clips pequeños, fijaciones para mazos de cables e indicadores de tablero.
- Electrónica: piezas estructurales internas de teléfonos, carcasas de auriculares, conectores y bandejas SIM.
- Médico: chips de microfluidos, kits de reactivos, mangos de instrumentos dentales y componentes de dispositivos implantables.
- Consumo: mangos de cepillos de dientes, tapas de lápices de maquillaje, piezas de juguetes y tapones interiores de botellas.
- Embalaje: envases cosméticos pequeños, goteros y cabezales de pulverizador.
- Precisión: piezas de relojes, microengranajes y soportes de lentes ópticas.
● 10. ¿Cómo elegir entre molde hidráulico y neumático?
Cuando la pieza es grande, el volumen es alto, se exige alta precisión y se trabaja con plásticos de ingeniería reforzados con fibra de vidrio, la máquina de inyección hidráulica y los moldes de inyección de plástico con núcleo correspondientes son la opción preferente.
Cuando la pieza es micro, el lote es pequeño, se busca expulsión sin marcas, el proceso requiere limpieza controlada —sectores médico y electrónico— o el presupuesto de inversión es limitado, las máquinas neumáticas o hidroneumáticas y sus moldes son la elección más rentable.
Hay un tercer escenario frecuente: un molde de acero con mecanismos neumáticos auxiliares. Combina la vida útil del acero con la expulsión limpia del aire comprimido y suele ser la solución intermedia más eficiente en electrónica de consumo.
● 11. ¿Conviene comprar un molde usado?
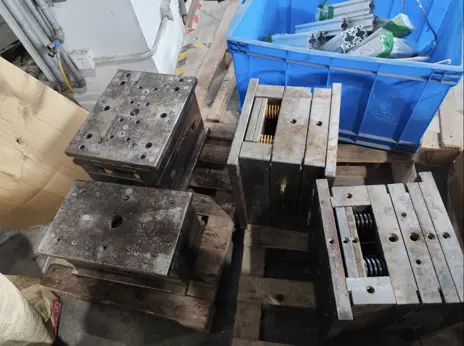
La venta de moldes para inyección de plástico usados es una alternativa válida para arrancar producción con presupuesto limitado, siempre que se revise el historial del molde. Un molde usado puede costar entre 40% y 50% menos que uno nuevo, pero arrastra riesgos que deben verificarse antes de pagar.
Qué revisar antes de comprar un molde usado
- Compatibilidad con su máquina: dimensiones del plato, orificios para la barra de empuje y sistema de expulsión.
- Estado de cavidad y núcleo: desgaste, reparaciones previas y corrosión.
- Vida útil remanente: ciclos acumulados frente a la vida proyectada del acero.
- Documentación: planos, manual de instrucciones y registro de mantenimiento.
- Costo de rehabilitación: pulido, insertos nuevos, cambio de sellos y pruebas.
Si el molde usado no incluye planos ni historial, el costo de rehabilitación suele comerse el ahorro. En ese caso conviene rediseñar la cavidad sobre un porta molde nuevo.
Si va a vender un molde, reúna planos, ciclos y mantenimiento: los moldes usados en Colombia y México se cotizan mejor cuando la documentación está completa. Y si compra, verifique que el molde haya trabajado con el mismo polímero que usted va a procesar.
● 12. Preguntas frecuentes sobre moldes para inyección de plástico
¿Cuál es la diferencia principal entre un molde hidráulico y uno neumático?
La fuente de potencia: el hidráulico usa aceite a presión y el neumático aire comprimido. De ahí se derivan la fuerza de cierre, el tipo de expulsión, la interfaz con la máquina y la vida útil.
¿Qué molde conviene para producción baja?
Un molde de aluminio o de acero preendurecido, con pocas cavidades y expulsión neumática. Es la ruta habitual de fabricantes de moldes para inyección de plástico de baja producción: se reduce la inversión inicial sin sacrificar calidad dimensional.
¿De qué material están hechos los moldes para inyección de plástico?
De acero para moldes en producción alta —P20, H13, S136, 1.2343— y de aluminio o acero preendurecido en series cortas y prototipos.
¿Cuánto cuesta un molde para inyección de plástico en México?
Depende de cavidades, acero, tamaño y mecanismos. La forma correcta de comparar es solicitar precio de moldes para inyección de plástico con especificación cerrada y desglose por partida.
¿Cada cuánto se da mantenimiento a un molde?
Lubricación e inspección cada turno, revisión dimensional cada 50,000 ciclos y overhaul según el plan del fabricante o cuando el molde acumula la vida útil proyectada.
¿Se puede usar un molde de aluminio en producción alta?
No es recomendable. El aluminio se desgasta rápido con polímeros abrasivos y pierde tolerancias; su terreno son los prototipos y las series cortas.
¿Fabrican moldes para máquinas que ya tengo?
Sí. El diseño parte de las dimensiones del plato, los orificios para barra de empuje y el sistema de expulsión de su máquina, sea hidráulica, neumática o hidroneumática.
¿Trabajan piezas automotrices y médicas?
Sí. Son dos de nuestras especialidades: componentes automotrices de gran formato y piezas médicas que requieren trazabilidad, acero inoxidable y limpieza controlada.
● 13. Fabricación de moldes para inyección de plástico en México y Latinoamérica
Somos un fabricante chino especializado en el diseño y fabricación de moldes de inyección de plástico, con una fábrica en México dedicada a la fabricación de moldes para inyección de plástico en México. Atendemos a clientes de Latinoamérica con moldes de alta calidad y servicio localizado.
Si está buscando fábricas de moldes para inyección de plástico en Guadalajara, fabricantes de moldes en Tijuana, fabricantes en Querétaro y San Luis Potosí (SLP), talleres CNC que fabriquen moldes para inyección de plástico en GDL, o proveedores en CDMX e Iztapalapa, Monterrey, Aguascalientes, Bogotá, Medellín y Cali, contáctenos directamente: obtendrá precios de fábrica, tiempos de entrega claros y acompañamiento técnico en español.
Nuestros moldes se diseñan para máquinas de inyección convencionales —Haitian, Engel, Arburg, Negri Bossi o cualquier equipo hidráulico, neumático o hidroneumático— respetando las dimensiones del plato y el sistema de expulsión de su equipo actual.
No solo fabricamos moldes. También compartimos conocimiento técnico sobre diseño de moldes, procesos de fabricación, mantenimiento diario y selección de materiales, para que su equipo gestione el molde de forma más científica y mejore su eficiencia de producción.
Al elegirnos no obtiene solo un molde, sino un socio tecnológico. Escríbanos y revisemos juntos su proyecto.